


-
 26 Oct 2026 Weiterlesen +
Ein schwerer Lkw fährt mit vollem Anhänger eine Steigung hinauf. Der Fahrer gibt Gas, die Motordrehzahl pendelt sich bei 1.800 U/min ein und jeder Zylinder zündet 900 Mal pro...
-
19 Oct 2026 Weiterlesen +
Ein Zylinder, der an Kompression verloren hat, aber auf der Werkbank immer noch sauber aussieht, erzählt normalerweise die gleiche Geschichte: Der Ventilsitz hörte a...
-
12 Oct 2026 Weiterlesen +
Ein 12-Liter-Nutzfahrzeugdiesel kommt nach 600.000 km mit einem verbrannten Auslassventil an Zylinder vier in die Werkstatt. Die Ventilfläche ist gewölbt, der Sitzeinsatz hat...
-
05 Oct 2026 Weiterlesen +
Ein halbtonnenschwerer Pickup mit 800 Pfund Fliesen auf der Ladefläche bremst auf nassem Asphalt stark ab. Die Vorderreifen graben sich ein und halten. Die Hinterreifen, die ...

Ventilsitz-Grundlagen: Materialien, Bearbeitung und Bremssystemanwendungen
2026-10-19
Ein Zylinder, der an Kompression verloren hat, aber auf der Werkbank immer noch sauber aussieht, erzählt normalerweise die gleiche Geschichte: Der Ventilsitz hörte auf zu dichten, lange bevor die Ventilfläche sichtbare Schäden aufwies. Dieser schmale Ring speichert den Verbrennungsdruck, leitet den Großteil der Ventilwärme ab und hält das Ventil konzentrisch zu seiner Führung.
Die Kurzfassung: Ein Ventilsitz ist eine Opferdichtfläche und sie ist nur so gut wie vier Zahlen – Härte bei Betriebstemperatur, Sitzwinkel, Kontaktbreite und Unrundheit zur Führung. Alles andere, vom Fräserprofil bis zur Einpressmethode, dient dem Schutz dieser vier Zahlen. Die gleiche Logik gilt für die viel kleineren Sitze in pneumatischen Bremsventilen, bei denen ein Leck von wenigen Mikrometern als Druckabfall auf einem Prüfstand angezeigt wird.
Was ein Ventilsitz eigentlich bewirkt
Ein Sitz trägt drei Aufgaben gleichzeitig, und sie ziehen gegeneinander. Die Abdichtung erfordert ein schmales, präzises Kontaktband; Kühlung braucht ein breites; Bei der Ausrichtung soll das Band konzentrisch zur Führungsbohrung sein.
- Versiegelung. Das Kontaktband ist die einzige Barriere zwischen dem Verbrennungsdruck und dem Anschluss; Seine Breite, Position und Oberflächenbeschaffenheit entscheiden über die Haltbarkeit.
- Wärmeübertragung. Das Ventil ist die meiste Zeit des Zyklus geschlossen, so dass seine Wärme durch den Sitz in den Kopfguss gelangt. Ein zu schmales Band versperrt diesen Weg.
- Ausrichtung. Der Sitz ist relativ zur Führung geschnitten. Wenn beide nicht konzentrisch sind, wird das Ventil bei jedem Schließvorgang zur Seite gedrückt.
- Erneuerbarkeit. Sitze können neu zugeschnitten oder ersetzt werden, sodass ein Kopf eingespart werden kann, während Material über dem Anschluss verbleibt.
| Attribut | Motorventilsitz | Pneumatischer Bremsventilsitz |
|---|---|---|
| Betriebstemperatur | Die Auspuffpositionen verlaufen am Sitz mehrere hundert Grad | Umgebungstemperatur mit kurzen Spitzen |
| Bewegung | Nockengetrieben, Tausende Zyklen pro Minute | Fahrerbetätigt, intermittierend |
| Dichtungspartner | Gehärtete Ventilfläche | Teller, Kolben oder Plunger, oft mit einer Elastomerdichtung |
| Gängige Materialien | Legiertes Gusseisen, gesintertes Eisen-Kupfer, gehärtete Einsätze | Messing, Aluminium, gehärteter Stahl, Elastomereinsätze |
| Typischer Fehler | Rezession, Rissbildung, verbrannter Sitz | Kerben, Korrosionsnarben, verhärtete Dichtungen |
| Feldprüfung | Bläuliches Tragbild, Vakuumtest | Dichtheitsprüfung bei Nenndruck und fester Haltezeit |
Sitzmaterialien: Die Härte bei Temperatur ist die tatsächliche Spezifikation
Ein Sitz funktioniert nie bei Raumtemperatur, daher ist die Raumtemperaturhärte eher ein Filter als eine Antwort. Ausschlaggebend für die Lebensdauer ist die Warmhärte – wie viel Härte über 600 °C übersteht – sowie die Beständigkeit gegen Oxidation und Mikroschweißen dort, wo heiße Oberflächen unter Last aufeinandertreffen.
- Grauguss und legiertes Gusseisen. Das Originalmaterial in vielen Köpfen; zuverlässig mit bleihaltigem Kraftstoff, anfällig für Rezessionen mit bleifreiem Kraftstoff.
- Gesintertes Eisen-Kupfer. Gleichbleibende Dichte und Härte, gut geeignet für die Massenproduktion von Auspuffsitzen.
- Einsätze aus gehärtetem legiertem Stahl. Wird in Diesel-, LPG- und CNG-Motoren verwendet, bei denen ein Sitzrückgang bekannt ist.
- Kobalt-Chrom-Aufpanzerung. Für den Extremdienst beworben; schwieriger zu bearbeiten und entsprechend teuer.
- Bronze- und Kupferlegierungen. Hervorragende Wärmeübertragung für Einlasspositionen und Rennen, ungeeignet für heiße Auslasssitze.
- Messing und gehärteter Stahl in Bremsventilen. Ausgewählt wegen Korrosionsbeständigkeit und wiederholtem Aufprall auf Teller, nicht wegen der Abgastemperaturen.
Veröffentlichte Härtewerte für Sitze auf Eisenbasis liegen oft zwischen 30 und 50 HRC. Zwei Sitze mit der gleichen Zahl können sich immer noch unterschiedlich verhalten, wenn nur einer seine Härte im heißen Zustand beibehält. Daher sind Qualität und Mikrostruktur genauso wichtig wie die Zahl auf dem Zertifikat.
Winkel, Kontaktbreite und Konzentrizität
Bei festgelegtem Material entscheidet die Geometrie darüber, ob der Sitz dichtet und wie lange er hält.
Sitzwinkel
45 Grad ist die Standardeinstellung für die meisten Einlass- und Auslasspositionen, da es sich selbst zentriert und Kohlenstoff widersteht. Einige Einlasssitze verwenden 30 Grad, wenn der Durchfluss wichtiger ist als die Haltbarkeit. Mehrwinkelarbeit – das bekannte Dreiwinkelprofil 30/45/60 oder Fünfwinkelversionen in Hochleistungsausführungen – formt den Strömungsweg mit den Ober- und Halsschnitten, während der 45-Grad-Schnitt das Dichtungsband selbst steuert.
Kontaktbreite
Leichte Pkw-Motoren haben normalerweise eine Bandbreite von etwa 1,0 bis 1,8 mm. Kommerzielle Diesel-Auspuffsitze sind breiter, da die Wärmeübertragung die minimale Federbelastung überwiegt. Zu eng und die Sitzmulden versinken schnell; zu breit und die Abdichtung hängt vom stärkeren Federdruck ab und davon, dass Kohlenstoff das Band nicht überbrückt.
Konzentrizität und Finish
Der Rundlauf des fertigen Sitzes zur Führung sollte bei etwa 0,025 mm oder besser bleiben. Der Führungsverschleiß ist oft der größere Fehler, daher spart die vorherige Messung der Führung Zeit. Beenden Sie den Schnitt oder das Schleifen mit einem gleichmäßigen Band in der richtigen Position auf der Ventilstirnfläche und verwenden Sie dabei möglichst wenig Materialabtrag – jeder zusätzliche Durchgang hebt den Sitz an und frisst sich in den Rand der Ventilspitze.
45° Standard-Sitzwinkel für die meisten Einlass- und Auslasspositionen
1,0-1,8 mm Typisches Kontaktband bei leichten Motoren
0,025 mm Praktische Decke für Sitzauslauf zur Führung
3-Winkel 30/45/60-Profil zur Formung des Flusses und zur Straffung des Bandes
Installationsreihenfolge und die dadurch vermiedenen Fehler
Der Sitzaustausch ist eine Abfolge kleiner Entscheidungen, denen jeweils ein Fehlermodus zugeordnet ist.
- Bestätigen Sie, dass die Reparatur gerechtfertigt ist: Wenn die installierte Höhe nicht erreicht werden kann, ohne dass überschüssiges Material von der Schaftspitze abgeschliffen wird, schlägt der Austausch einem Ventil vor, bei dem keine Einstellung mehr übrig ist.
- Schneiden Sie die Senkung auf den Interferenzwert des Sitzherstellers zu, üblicherweise 0,05 bis 0,13 mm für Gusseisenköpfe. Der Einsatz fällt zu locker; Zu fest platzt im Kopf.
- Steuern Sie die Temperatur statt Gewalt: Kühlen Sie den Einsatz ab oder erwärmen Sie den Guss und lassen Sie den Sitz von Hand hineinfallen.
- Drücken Sie bis zur vollen Tiefe und vergewissern Sie sich, dass die Schulter des Einsatzes sitzt.
- Schneiden oder schleifen Sie auf den endgültigen Winkel, die endgültige Breite und die endgültige Position und entfernen Sie dabei so wenig Material wie möglich.
- Überprüfen Sie den Rundlauf, das Kontaktmuster mit der Bläuungsmasse und einen Vakuum- oder Drucktest, bevor der Kopf wieder in Betrieb genommen wird.
Die folgenden Fehler sind vorhersehbar. Eine Rezession zeigt sich als verschwindendes Spiel und verlorene Kompression, und es handelt sich dabei eher um ein Problem der Warmhärte als um ein Bearbeitungsproblem. Risse folgen thermischer Überlastung. Ein lockerer Einsatz weist auf eine unzureichende Interferenz oder einen stark überhitzten Kopf hin. Runout erklärt ein Ventil, das auf der Werkbank abdichtet und im Betrieb undicht wird.
Was ist bei der Kaufspezifikation für einen Ventilsitz zu beachten?
Käufer neigen dazu, die Abmessungen zu hoch anzugeben und die Eigenschaften, die Rendite generieren, zu niedrig anzugeben. Eine praktikable Spezifikation umfasst sechs Zeilen.
| Spezifikation | Warum es wichtig ist | Abnahmeprüfung |
|---|---|---|
| Materialgüte und Warmhärte | Legt den Rezessionswiderstand bei Temperatur fest | Zertifikat plus Härteprüfung pro Charge |
| Winkel- und Kontaktbreitentoleranz | Definiert das Dichtungsband und den Wärmepfad | Bläuliches Kontaktmuster bei einer Chargenprobe |
| Unrundheit der Führung oder Bohrung | Verhindert seitliche Belastung und Führungsverschleiß | Messuhrkontrolle an fertigen Teilen |
| Einbauhöhe und Schultertiefe | Hält die Ventilspitze im Einstellbereich | Tiefenmikrometer und Spitzenrandmessung |
| Oberflächenbeschaffenheit der Dichtfläche | Kontrolliert die anfängliche Versiegelung und Kohlenstoffbildung | Vergleich mit einer Referenzprobe |
| Rückverfolgbarkeit von Chargen und Schmelzen | Macht einen Feldfehler auf eine Charge rückverfolgbar | Die Chargennummer ist auf der Verpackung und Zeichnung angegeben |
Die Konsistenz von Charge zu Charge verdient besondere Aufmerksamkeit. Ein Zulieferer, der seine eigenen Formen und Bearbeitungen kontrolliert, kann Winkel und Unrundheit einhalten, ohne auf eine externe Werkstatt angewiesen zu sein; Wenn diese Prozesse ausgelagert werden, ist das erste sichtbare Symptom meist etwas, das sich von dem vorherigen unterscheidet.
Ventilsitze in pneumatischen Bremssystemen
Bei einem pneumatischen Bremsventil ist der Sitz kleiner und kühler, aber die Toleranzen sind nicht freundlicher. Relaisventile, Verstärkerventile, Hauptventile und Ablassventile sind alle darauf angewiesen, dass eine Sitzfläche gegen einen Teller, Kolben oder Stößel schließt. Eine Kerbe von wenigen Mikrometern auf dieser Fläche lässt kontinuierlich Luft entweichen, und das Fahrzeug merkt es lange bevor der Fahrer es merkt.
Bremsventilsitze werden normalerweise in einem einzigen Arbeitsgang geschnitten, sodass die Dichtfläche konzentrisch zur Bohrung bleibt. Bei der Abnahmeprüfung handelt es sich um eine Dichtheitsprüfung bei Nenndruck mit einer festen Haltezeit und nicht um eine Sichtprüfung. Es gilt die gleiche Sitzlogik: Material, das aufgrund seiner Feuchtigkeits- und Korrosionsbeständigkeit ausgewählt wurde, kontrollierte Kontaktbreite und eine Geometrie, die auch nach Tausenden von Betätigungen stabil bleibt. Einen genaueren Blick darauf, wie diese Sitze in der breiteren Einheit sitzen, finden Sie in dieser Übersicht von Konstruktion eines pneumatischen Bremsventils .
 Booster-Ventil Das Booster-Ventil ist eine Hochleistungskomponente, die die Effizienz und Reaktionsfähigkeit pneumatischer und hydraulischer Systeme verbessern soll. Durch die Optimierung der Druckregelung... Produkt anzeigen →
Verstärkerventile sind ein nützliches Beispiel, da ihr Sitz einer Druckdifferenz standhalten muss und nicht nur einen Durchgang verschließen muss, wodurch Ebenheit und Kantenzustand im Betrieb messbar sind.
Ventilzylinderbaugruppen: Wo Sitze auf Kolben treffen
Ein Bremsventil versagt selten allein am Sitz. In einer Ventilzylinderbaugruppe wirkt der Sitz gegen einen sich bewegenden Kolben, Stößel oder eine Membran, sodass die Abdichtung eine Eigenschaft des Paares ist. Ablassventilbaugruppen, automatische Ablassventile, Rückschlagventile, Sicherheitsventilbaugruppen und Ölabsperrzylinder verfügen alle über eine Sitzfläche, die über Tausende von Druckzyklen hinweg flach und konzentrisch bleiben muss.
Durch diese Paarung ändert sich, was überprüft werden soll. Überprüfen Sie am Sitz das Kontaktband und eventuelle Kantenschäden. Überprüfen Sie am Gegenelement den Druckverformungsrest, die Quellung und den eingebetteten Sand. Ein Sitz, der perfekt misst, kann immer noch undicht sein, wenn die gegenüberliegende Seite einen Satz erlitten hat, weshalb diese Einheiten als Baugruppen auf Dichtheit geprüft werden. Weitere Einzelheiten dazu, wie die Einheiten gebaut und getestet werden, finden Sie in diesem Artikel Ventilzylinderbaugruppen .
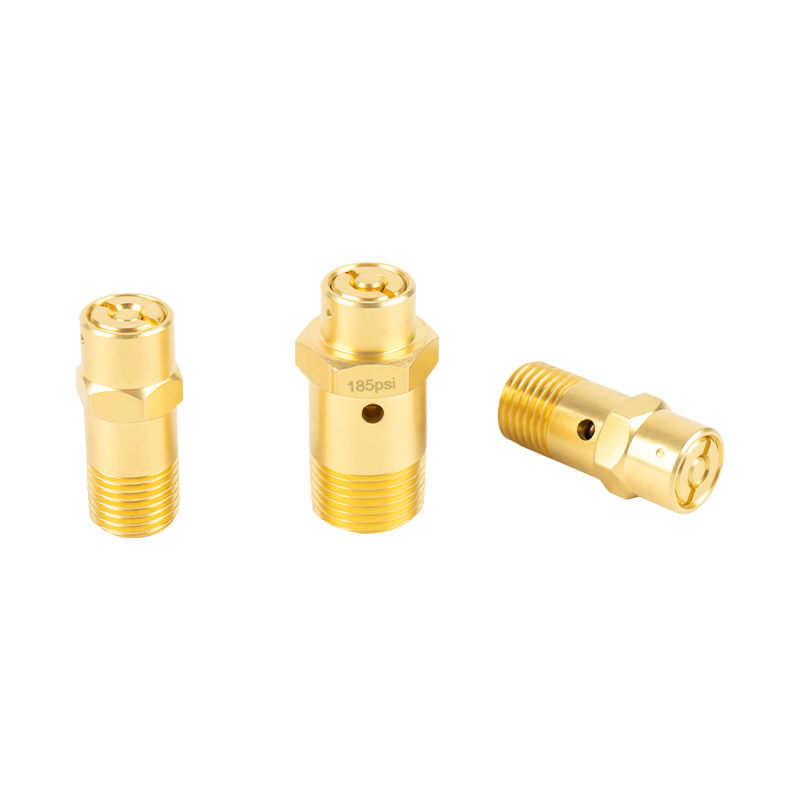 Sicherheitsventilbaugruppe Die Sicherheitsventilbaugruppe ist eine entscheidende Komponente, die dazu dient, Automobilsysteme vor Überdruck zu schützen, indem sie eine sichere und kontrollierte Druckentlastung gewährleistet. Diese Versammlung... Produkt anzeigen →
Bearbeitete Teile und Gummikomponenten rund um den Sitz
Auch Sitze allein funktionieren in einer Stückliste nicht. Führungshülsen und Federsitze positionieren die beweglichen Teile, Kolben und Plunger tragen die Last, Trocknerkolben sitzen in Luftaufbereitungseinheiten mit einem kleinen Abstand zum Halten und Blindkappen und Aluminiumteile schließen den Kreislauf ab. Bei jedem handelt es sich um eine Bearbeitungsarbeit, die in Hundertstelmillimetern gemessen wird, und bei jedem kann ein guter Sitz stillschweigend zerstört werden, wenn er außerhalb der Toleranz abweicht.
Gummi gehört in die gleiche Diskussion. Parkgummi und Gummiauflagen für Baumaschinen scheinen risikoarme Gegenstände zu sein, aber ein Polster mit der falschen Härte oder ein Element mit dem falschen Druckverformungsrest verändert die Kraft, die auf die Sitzfläche dahinter wirkt. Wenn ein Ventil zeitweise undicht wird, ist der Sitz oft das letzte Teil, das ausfällt und die erste Schuld trägt.
 Trocknerkolben Der Trocknerkolben ist eine Schlüsselkomponente im Trocknersystem und dient hauptsächlich der Regulierung und Steuerung des Luft- oder Flüssigkeitsstroms während des Trocknungsprozesses. Normalerweise wird es installiert... Produkt anzeigen →
Hersteller wie die Yuyao Zhedong Automotive Parts Factory, die unter dem Namen ZEAST Autoparts firmiert, haben ihre Lieferposition genau auf dieser Mischung aufgebaut: Serienproduktion von Bremsventilsitzen seit September 1988 in Yuyao, Zhejiang, unterstützt durch ein hauseigenes Formenbauzentrum und Werkstätten für Hardware, Gummi und Klebstoffe. Das Unternehmen gibt an, seit Anfang der 2000er Jahre über die Zertifizierungen GB/T19001-2000idt und ISO9001:2000 zu verfügen, Kunden wie FAW, China Second Automobile, Wanxiang Group und mehrere regionale Ventil- und Bremsenhersteller zu beliefern und in mehr als 30 Länder zu exportieren. Die veröffentlichten Kapazitätszahlen sind nicht identisch – eine Seite nennt mehr als 5 Millionen Ventilsitzsätze pro Jahr, während ein Unternehmensdatenpanel 10.000.000 anzeigt – und beides sind Unternehmensaussagen und keine geprüften Zahlen.
Für Motorarbeiten bleibt die Checkliste kurz: Überprüfen Sie die Führung, bevor Sie etwas schneiden, halten Sie den Rundlauffehler bei etwa 0,025 mm, halten Sie das Kontaktband innerhalb der Reichweite des Motorenbauers und entfernen Sie so wenig Material wie möglich. Für alle, die Sitze in großen Mengen beschaffen, geht die Checkliste zum Lieferanten über – Materialqualität mit nachgewiesener Warmhärte, schriftlich vereinbarte Winkel- und Breitentoleranzen, Rundlaufbestätigung durch Inspektion statt durch Versprechen und Chargenrückverfolgbarkeit, damit eine einzelne fehlerhafte Charge eingedämmt werden kann. Ein Ventilsitz ist ein kleines Teil mit einem großen Einfluss auf die Garantiekosten und verdient es, so spezifiziert zu werden.
Z E A S T
Nachrichten und Informationen
